เพิ่ม: ถนน NYaqian No128 เมือง Yaqian Xiaoshan หางโจว Zhe Jiang ประเทศจีน
โทร: 0086-0571-82602080
แฟกซ์: 0086-0571- 82758132
อีเมล์: [email protected]
เครื่องถักวิปริตสองเครื่องวิ่งคานที่พันจากเส้นด้ายเส้นใยโพลีเอสเตอร์ 150 ดีเนียร์ชุดเดียวกัน โดยมีการตั้งค่าความตึงเท่ากัน คนหนึ่งจบกะสิบสองชั่วโมงโดยหยุดสามจุด อีกอันเสร็จสิ้นโดยไม่มีเลย ตัวดีเนียร์ที่พิมพ์บนกล่องทั้งสองนั้นเหมือนกัน ดังนั้นความแตกต่างจึงอยู่ที่ตรงที่ฉลากไม่เคยมองเห็น: จำนวนเส้นใย การแพร่กระจายของความเหนียว ความคงตัวของรอยจีบ หรือการดูดน้ำมันที่ลอยจากบรรจุภัณฑ์หนึ่งไปยังอีกบรรจุภัณฑ์หนึ่ง
การประเมินเส้นด้ายเส้นใยโพลีเอสเตอร์มีสามชั้น อ่านดีเนียร์อย่างถูกต้อง ทดสอบคุณสมบัติทางกลที่ดีเนียร์ไม่สามารถอธิบายได้ และตัดสินความสอดคล้องของล็อตทั้งหมด แทนที่จะพิจารณาบรรจุภัณฑ์ในมือของคุณ แต่ละเลเยอร์มีวิธีการของตัวเอง พิกัดความเผื่อของตัวเอง และวิธีการล้มเหลวบนเครื่องจักรของตัวเอง
คำจำกัดความ: เดเนียร์ คือ มวลของเส้นด้ายเป็นกรัม 9,000 เมตร เดซิเท็กซ์ เขียนว่า dtex คือมวลเป็นกรัม 10,000 เมตร 1 dtex เท่ากับ 0.9 ดีเนียร์ ดังนั้นเส้นด้าย 167 dtex จึงเป็นชื่อหน่วยเมตริกสำหรับเส้นด้ายที่ขายเป็น 150 ดีเนียร์
เส้นด้ายสองเส้นที่มีดีเนียร์เดียวกันสามารถทำงานเหมือนวัสดุที่แตกต่างกันได้ เนื่องจากดีเนียร์จะกำหนดเฉพาะปริมาณมวลที่อยู่ในความยาวที่กำหนด ไม่ใช่วิธีการแบ่งมวลนั้นให้เป็นเส้นใย
เส้นด้าย 150 ดีเนียร์ปั่นเป็นเส้นใย 36 เส้นมี 4.2 ดีเนียร์บนเส้นใยทุกเส้น เส้นใย 150 ดีเนียร์ที่ปั่นเหมือนกันกับเส้นใย 144 เส้นมีค่า 1.0 โครงสร้างที่ละเอียดกว่าจะโค้งงอได้ง่ายกว่า ครอบคลุมพื้นผิวต่อกรัมมากกว่า ให้ความรู้สึกนุ่มกว่า และปล่อยแมลงวันละเอียดมากขึ้นที่ไกด์และตัวกรอง
| การกำหนดเส้นด้าย | ดีเนียร์ต่อเส้นใย | ผลกระทบปลายน้ำ |
| 150D/36F | 4.2 | มือแข็งขึ้นและมีความแข็งแกร่งในการดัดงอสูงขึ้น เส้นใยน้อยลงในการควบคุมที่ไกด์ |
| 150D/48F | 3.1 | โครงสร้างเอนกประสงค์สำหรับเครื่องแต่งกายและเส้นด้ายที่มีพื้นผิวเป็นสิ่งทอสำหรับใช้ในบ้าน |
| 150D/96F | 1.6 | มือนุ่มขึ้นและปกปิดแน่นขึ้น ไวต่อแรงตึงมากขึ้น |
| 150D/144F | 1.0 | มือไมโครไฟเบอร์ โหลดตัวกรองที่สูงขึ้นและการบินที่ละเอียดยิ่งขึ้น |
การกำหนดมีหมายเลขที่สองด้วยเหตุผล 150D/48F หมายถึง 150 ดีเนียร์ตลอดทั้ง 48 เส้น และการอ่านค่าคู่นั้นเป็นการตรวจสอบคุณภาพที่เร็วที่สุดก่อนที่จะทำการทดสอบครั้งเดียว
ความหนาแน่นเชิงเส้นนั้นวัดจากความยุ่งขิง หมุนตามความยาวที่กำหนด ปรับสภาพให้เป็นบรรยากาศ ISO 139 อุณหภูมิ 20 บวกหรือลบ 2 องศาเซลเซียส และความชื้นสัมพัทธ์ 65 บวกหรือลบ 4 เปอร์เซ็นต์ ชั่งน้ำหนักบนเครื่องชั่งที่อ่านได้ 0.001 กรัม และคำนวณมวลต่อหน่วยความยาว ISO 2060 และ ASTM D1907 ต่างก็อธิบายวิธีการบิดเบือน ผลลัพธ์จะเปรียบเทียบได้ก็ต่อเมื่อรายงานระบุความยาวความยุ่งเหยิง จำนวนบรรจุภัณฑ์ และเวลาในการปรับสภาพ
ข้อมูลจำเพาะที่สร้างขึ้นบนดีเนียร์เพียงอย่างเดียวไม่อาจคาดการณ์ได้เลย เพราะการแตกหักของความดื้อรั้น การยืดตัว การดึงน้ำมัน และการหดตัว ซึ่งแต่ละส่วนมีความแปรผันของตัวเอง เป็นตัวตัดสินว่าล็อตนั้นสะอาดหรือไม่
ช่วงต่างๆ เป็นตัวเลขทางการค้าทั่วไปสำหรับเส้นใยโพลีเอสเตอร์ ยืนยันแต่ละรายการกับใบรับรองซัพพลายเออร์และวิธีการทดสอบที่ตกลงกันไว้
ความดื้อรั้นและการยืดตัวถูกวัดด้วยเครื่องทดสอบอัตราการยืดคงที่ตามมาตรฐาน ISO 2062 มาตรฐานกำหนดให้ต้องมีการบันทึกเงื่อนไขการทดสอบ และตัวเลขความดื้อรั้นที่ยกมาโดยไม่มีความยาวเกจและความเร็วในการทดสอบไม่สามารถนำมาเปรียบเทียบกับตัวเลขของห้องปฏิบัติการอื่นได้
ส่วนที่ร่างเหล่านี้อยู่บนพื้น:
เส้นด้ายที่ดึงออกมาเต็มที่เป็นเกรดที่โดยปกติแล้วเส้นด้ายที่ดึงออกมาแน่นที่สุด เนื่องจากถึงขั้นตอนการเตรียมเส้นด้ายยืนหรือทอโดยไม่ต้องวาดเพิ่มเติม ขอความดื้อรั้นและการยืดตัวเป็นค่าเฉลี่ยโดยมีเปอร์เซ็นต์ CV ไม่เคยเป็นเครื่องหมายเดียว
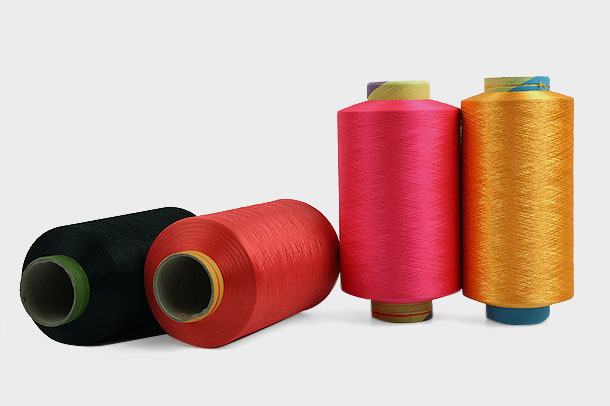
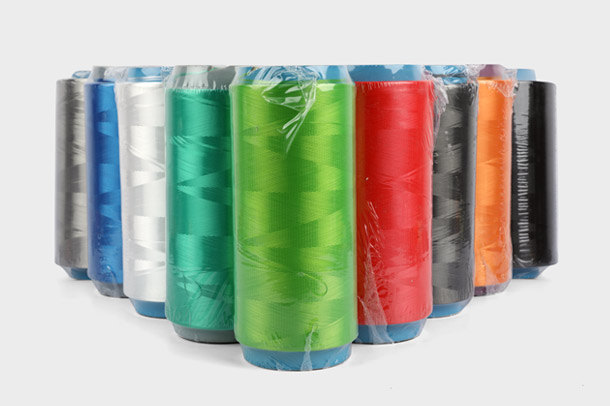
 ชุดเส้นด้ายโพลีเอสเตอร์ FDY สำหรับการทอและถัก เส้นด้ายเส้นใยโพลีเอสเตอร์ดึงเต็มที่สำหรับการทอและถักโดยตรง โดยมีการหดตัวและความเหนียวและการยืดที่ควบคุมได้ โดยรายงานว่าเป็นค่าเฉลี่ยบวก CV ดูผลิตภัณฑ์ →
จำนวนมากผ่านไปโดยเฉลี่ยแต่ล้มเหลวในสเปรด เปอร์เซ็นต์ Denier CV เปอร์เซ็นต์ความดื้อรั้น CV และเปอร์เซ็นต์ CV การยืดตัว อธิบายว่าบรรจุภัณฑ์หลายพันรายการจะทำอะไรบนเครื่อง ซึ่งเป็นคำถามที่แตกต่างจากสิ่งที่สิบบรรจุภัณฑ์ทำในห้องปฏิบัติการ
ความแปรผันภายในแพ็คเกจและความแปรผันระหว่างแพ็คเกจเป็นข้อบกพร่องที่แยกจากกัน บรรจุภัณฑ์ที่แตกต่างกันภายในตัวมันเองทำให้เกิดความตึงเครียดและแบร์เป็นระยะ หลายชิ้นที่มีบรรจุภัณฑ์แตกต่างกันทำให้เกิดร่มเงาและความแตกต่างระหว่างคานหรือระหว่างม้วน
การเปรียบเทียบจะช่วยได้ก็ต่อเมื่อการเปรียบเทียบนั้นเหมือนกัน สถิติเส้นด้ายสาธารณะสามารถกำหนดเปอร์เซ็นต์ CV ในบริบทได้ แต่ประเภทเส้นด้าย การนับจำนวน และวิธีการทดสอบจะต้องตรงกันก่อน ฟิกเกอร์ที่มีพื้นผิวแบบวาด 150D/48F ไม่สามารถเทียบได้กับฟิกเกอร์ที่วาดแบบเต็มขนาด 300D/96F
เส้นด้ายที่มีพื้นผิวแบบดึงจะเพิ่มตัวแปรอีกสองตัว ได้แก่ การหดตัวของรอยย้ำ และความเสถียรของรอยย้ำ ซึ่งทั้งสองค่าวัดโดยวิธีการภายในบริษัทที่ตกลงกันไว้ ดังนั้นรายงานจะต้องระบุเวลาในการทอและคงตัวที่ใช้ สินค้าจำนวนมากที่มีการหดตัวที่มั่นคงยังคงล้มเหลวในเนื้อผ้า เมื่อความเสถียรของการย้ำงอแตกต่างกันไปในแต่ละบรรจุภัณฑ์ เนื่องจากมีผ้าสำเร็จรูปจำนวนมากตามมา ลำดับการทดสอบเบื้องหลังตัวเลขเหล่านี้มีระบุไว้ในคู่มือนี้ การควบคุมคุณภาพและมาตรฐานการทดสอบ DTY .
 เส้นด้ายโพลีเอสเตอร์ DTY พร้อมหางปลาเฮลิคอลและเทกอง เส้นด้ายเส้นใยโพลีเอสเตอร์ที่มีพื้นผิวแบบดึงสำหรับการถักแบบวงกลม การถักแบบวิปริต และการทอผ้า โดยมีการย้ำแบบเฮลิคอล ความหนาเทอะทะ และความเสถียรของการย้ำที่ระบุไว้เพื่อความสม่ำเสมอของเนื้อผ้า ดูผลิตภัณฑ์ →
การทดสอบผิดลำดับจะเสียเวลาหนึ่งสัปดาห์: การทดสอบจำนวนมากที่ไม่ผ่านการกำหนดไม่จำเป็นต้องมีการทดสอบทางกลเต็มรูปแบบ และการทดสอบหลายครั้งที่ล้มเหลวในการทดลองเครื่องจักรไม่จำเป็นต้องมีการทดสอบซ้ำในห้องปฏิบัติการครั้งที่สาม
หากคุณวาดพื้นผิวในบ้าน เส้นด้ายที่เน้นบางส่วนที่เข้ามาจะกำหนดผลผลิตของพื้นผิวที่ดึงก่อนที่จะร้อยด้ายเครื่องสร้างพื้นผิว การยืดตัวและเปอร์เซ็นต์ CV บนอินพุตนั้นกำหนดหน้าต่างอัตราส่วนการดึง ดังนั้นทั้งสองจึงอยู่ในการตรวจสอบขาเข้าถัดจากดีเนียร์
 เส้นด้ายโพลีเอสเตอร์ POY สำหรับการผลิต DTY และ FDY เส้นด้ายใยโพลีเอสเตอร์แบบเน้นบางส่วนสำหรับการผลิต DTY และ FDY ขั้นปลาย โดยมีการควบคุมการยืดตัวและการดูดซึมน้ำมันสำหรับการตรวจสอบพื้นผิวที่ดึงเข้ามา ดูผลิตภัณฑ์ →
รายงานการทดสอบจะเปรียบเทียบได้ก็ต่อเมื่อวิธี บรรยากาศการปรับสภาพ และแผนการสุ่มตัวอย่างอยู่ถัดจากผลลัพธ์ในหน้าเดียวกัน
| สายรายงาน | วิธีที่คาดหวัง | สัญญาณการเบี่ยงเบนคืออะไร |
| ความหนาแน่นเชิงเส้น | วิธีการบิดเบี้ยว ISO 2060 หรือ ASTM D1907 | เส้นด้ายนอกราคาเปลี่ยนน้ำหนักผ้าต่อตารางเมตรและราคาต่อเมตร |
| ความหนาแน่นเชิงเส้น CV percent | วิธีการเดียวกัน มีหลายแพ็คเกจ | ความแปรผันของแรงดึง แบร์ ฝาปิดไม่เรียบ |
| ทำลายความดื้อรั้น | ISO 2062 ตัวทดสอบอัตราส่วนขยายคงที่ | การแตกหักของวาร์ป เส้นใย ความแรงของลำแสงลดลง |
| การยืดตัวเมื่อขาด | ISO 2062 เงื่อนไขเดียวกับความดื้อรั้น | หน้าต่างอัตราส่วนการวาดที่แคบลง การแบ่งพื้นผิวมากขึ้น |
| การรับน้ำมัน | การสกัดด้วยตัวทำละลายหรือวิธีการของซัพพลายเออร์ที่ตกลงกันไว้ | แรงเสียดทานนำ ไฟฟ้าสถิต ฟิวชั่นฟิลาเมนต์ที่เครื่องทำความร้อน |
| การหดตัว | อุณหภูมิและเวลาพักตามที่ตกลงกัน | การเปลี่ยนแปลงมิติหลังการตกแต่ง รอยย่นของตะเข็บ |
| การหดตัวและความมั่นคงของหางปลา | ระยะเวลาในการโหลดและพักตัวที่ตกลงไว้ เส้นด้ายที่มีพื้นผิวแบบดึงเท่านั้น | รูปแบบจำนวนมากและมือระหว่างม้วน |
ความสามารถของกระบวนการถือเป็นวินัยในการผลิตก่อนที่จะเป็นหมายเลขห้องปฏิบัติการ Zhejiang Hengyuan Chemical Fiber Group Co., Ltd. ผู้ผลิตเส้นด้ายใยโพลีเอสเตอร์ในเมืองเซียวซาน เมืองหางโจว เผยแพร่เอกสารการผลิตและการพัฒนาผ่านทาง หน้าการผลิตและการวิจัย และผู้ซื้อที่ประเมินซัพพลายเออร์รายใหม่ควรขอข้อมูลความสามารถเดียวกันกับใบรับรองใดๆ
ไม่ สิ่งที่สำคัญคือการเปลี่ยนแปลงโดยสัมพันธ์กับสิ่งที่กระบวนการถัดไปจะยอมรับได้ เครื่องถักที่ใช้ผ้าละเอียดจะได้ค่า CV การยืดตัวที่ลดลงหนึ่งจุด มากกว่าจากการลดค่า Denier CV ที่ 0.3 จุด เนื่องจากความตึงเครียดในโซนการถักตามการยืดตัวอย่างใกล้ชิดมากกว่าที่ติดตามความหนาแน่นเชิงเส้นมาก
เพียงพอที่จะครอบคลุมขั้นตอนการผลิต ไม่ใช่แค่ส่วนบนของพาเลท หน้าจอที่ใช้งานได้สำหรับการจัดส่งนับร้อยพัสดุคือพัสดุสิบชิ้นที่ดึงมาจากช่วงการผลิตสามช่วงและตำแหน่งการหมุนมากกว่าหนึ่งตำแหน่ง นั่นเป็นกฎทั่วไปในการจัดซื้อมากกว่ามาตรฐาน และแผนการสุ่มตัวอย่างอยู่ในสัญญา ดังนั้นทั้งสองฝ่ายจึงทดสอบในลักษณะเดียวกัน
ใช่ มักจะมากกว่าความอดทนที่ถูกตัดสิน เวลาในการปรับสภาพ ความยาวเข็ด ความยาวเกจ และความเร็วในการทดสอบล้วนเปลี่ยนตัวเลข และห้องปฏิบัติการสองแห่งที่รายงาน 4.0 และ 3.8 cN/dtex อาจใช้ความยาวเกจต่างกัน กำหนดให้เงื่อนไข ISO 2062 เป็นช่องบังคับในใบรับรอง
ค่าเผื่อการปฏิเสธ เขียนเป็นเปอร์เซ็นต์ของค่าที่ระบุโดยมีวิธีการอยู่ข้างๆ เช่น บวกหรือลบ 2 เปอร์เซ็นต์เป็น ISO 2060 หลังการปรับสภาพ ISO 139 เพิ่มการยืดตัว CV วินาที เพราะมันขับเคลื่อนเสถียรภาพของแรงดึงผ่านการม้วน การถักและการทอมากกว่ารูปแบบเดี่ยวอื่นๆ
Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. เป็นมืออาชีพ ผู้ผลิตเส้นด้ายใยโพลีเอสเตอร์ของจีน และ ผู้จำหน่ายเส้นด้ายสีโพลีเอสเตอร์ก่อตั้งขึ้นในปี 2549 ตั้งอยู่ใน YaQianTown Xiaoshan Hangzhou - หนึ่งในศูนย์กลางอุตสาหกรรมเส้นด้ายโพลีเอสเตอร์ในประเทศจีน
สินค้า
ข้อมูลการติดต่อ
ลิขสิทธิ์ © Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. All rights reserved